


Az acélgyárak és a nehézgépüzemek már régóta elfogadják az árvíz hűtőfolyadékát az üzletkötés áraként. Szivattyúk, tartályok, páragyűjtők, olajteknő karbantartása, ártalmatlanítási szerződések – a lista folytatódik, és a költségek is. A minimális mennyiségű kenés, vagy az MQL megtöri ezt a mintát azáltal, hogy pontosan kimért levegő- és olajáramot juttat a vágási zónába, és a hagyományos rendszer által elfogyasztott folyadéknak csak egy töredékét használja fel.
A kohászati üzemek nagy teherbírású szerszámgépeinek gyártásának két évtizede során végignéztük, hogy az MQL gyakorlati műhelyszabványsá vált. Nem helyettesíti minden hűtési stratégiát, de komoly lehetőség a szerszám élettartamának, a felületkezelésnek és a műhely fenntarthatóságának javítására. Ez az útmutató elmagyarázza, mi az MQL, hogyan működik, és hol van a legtöbb értelme a nehéz megmunkálásban.
A minimális mennyiségű kenés egy környezetbarát technika, amely nagyon kis mennyiségű sűrített gázt és kenőanyagot permetez a vágási zónára. Ahelyett, hogy a munkadarabot gallon hűtőfolyadékkal árasztaná el, az MQL finom olajködöt vagy szintetikus észtert használ. A tipikus fogyasztás műszakonként szerszámonként néhány uncia marad.
Az MQL-t közel száraz megmunkálásnak is nevezik, mivel az eljárás inkább száraz, mint nedves vágásként viselkedik. A kis mennyiségű olaj csökkenti a súrlódást a vágóél és a munkadarab között, míg a sűrített levegő hordozóként működik és némi hűtést biztosít. Az olajfilm minimálisra csökkenti az élek felhalmozódását és megakadályozza a szerszámhegesztést.
Az MQL rendszernek három fő eleme van: egy olajtartály, egy adagoló berendezés és egy fúvókaszerelvény. A szivattyú kenőanyagcseppeket juttat egy sűrített levegő vezetékbe. A levegő nagyon finom cseppekre porlasztja az olajat, keskeny, nagy sebességű permetet hozva létre, amely közvetlenül a vágóélre irányítható.
A szállítás történhet külsőleg, rögzített fúvókával vagy orsón keresztül. Erős esztergálásnál és hengeres megmunkálásnál általában elegendő a külső alkalmazás, és könnyebben utólag beszerelhető. A kulcs a következetesség: a permetnek a vágási zónán kell maradnia anélkül, hogy a szerszám elsodródna, csöpögne vagy éhezne.
Ahhoz, hogy megértsük, hová illeszkedik az MQL, segít közvetlenül összehasonlítani az elárasztó hűtőfolyadékkal a műhelyben fontos tényezők között.
| Tényező | Árvíz hűtőfolyadék | MQL |
|---|---|---|
| Folyadékhasználat | Gallon óránként | Uncia műszakonként |
| Hulladékkezelés | Nagy mennyiségek ártalmatlanítandó | Minimális hulladék |
| Felületkezelés | Jó, de változhat | Gyakran jobb |
| A szerszám élettartama | Hősokkot szenvedhet | Kiszámíthatóbb |
| Karbantartás | Tartályok, szivattyúk, szűrők | Lokalizált, egyszerű |
| Környezeti terhelés | Pára, ártalmatlanítás, bőrrel való érintkezés | Tisztább és biztonságosabb |
| Az üzlethelyiség lábnyoma | Csővezetékek és tárolás | Kompakt és mobil |
Az MQL akkor működik a legjobban, ha nagy a szerszámnyomás, a folyamat folyamatos, és a felület ismételhetősége számít. Három nehézipari terület tűnik ki: hengeresztergálás, mintalemez marás és hengergyűrűs köszörülés.
A nagy tekercsek igényes munkadarabok. Méretük és súlyuk hosszan tartó szerszámbekapcsolódást eredményez, a kész felület pedig meghatározza a későbbi acéllemez minőségét. Az MQL kétféleképpen segít: csökkenti a súrlódást a vágóélnél, és elkerüli a hőtorzulást, amely akkor fordulhat elő, ha egy nagy tekercset átitatnak hűtőfolyadékkal. A stabil olajfilmnek köszönhetően a szerszám egyenletesebb átmérőt és jobb felületminőséget biztosít.
 CK8450 CNC görgős eszterga acél és öntöttvas hengerek többmenetes esztergálásához Ezt a CNC görgős esztergagépet nagyméretű acél- és öntöttvas hengerek precíz többmenetes esztergálására tervezték. Az MQL permetezéssel csökkenti a súrlódást és a termikus torzulást, növeli a szerszám élettartamát és megőrzi az egyenletes görgős geometriát. Termék megtekintése →
Saját tapasztalatunk a CNC görgős eszterga alkalmazások támogatja ezt az elvet. Az olyan gépeket, mint a CK8450, acél és öntöttvas hengerek precíz többmenetes esztergálására tervezték. A helyesen beállított MQL spray-vel párosítva a vágófolyadékot ott tartják, ahol szükség van rá, pazarlás és rendetlenség nélkül. Az eredmény a szerszámélettartam és a hengergeometria mérhető javulása.
A mintázatlemezek és a nagy profilú mart alkatrészek megszakított vágásokat és nagy forgácsterhelést eredményeznek. Az MQL többfogú marókkal működik úgy, hogy az éleket bevonva tartja, és sűrített levegővel nyomja ki a forgácsot. Mivel nagyon kevés olaj rakódik le, nem marad ragacsos maradvány, amely megzavarná az automatikus szerszámcserét vagy az alkatrészkezelést.
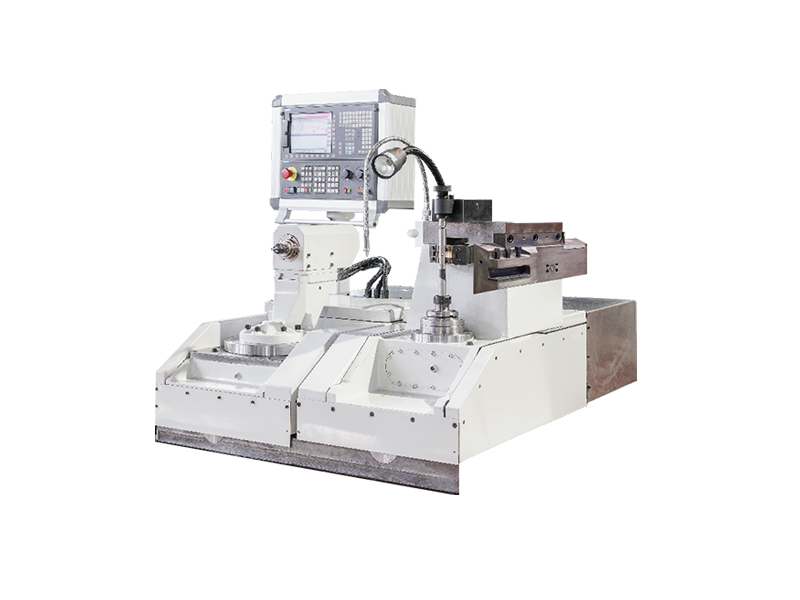 CXK9550 CNC eszterga esztergáló és maró központ többfolyamatos hengeres megmunkáláshoz Ez az eszterga- és maróközpont kezeli a megszakított vágásokat és a nagy forgácsterhelést, miközben támogatja a tisztább működést az MQL-lel. Automatizálja a görgős hornyok megmunkálását gömbölyű vas, volfrám-karbid és nagysebességű acélhengerek számára. Termék megtekintése →
A kínálatunkban található CXK9550 eszterga- és marógép a többfolyamatos munka köré épül. Az MQL hozzáadásával tisztább munkakörnyezetet és alacsonyabb fogyasztási költségeket biztosít, miközben megtartja a mintalemezek gyártásához szükséges méretstabilitást.
A köszörülés hagyományosan a legnehezebb alkalmazás az MQL-nél, mivel a csiszolókorongok sok vágási ponton hőt termelnek, és a forgácsot nehéz egyedül levegővel mozgatni. A szintetikus észterfolyadékok és a nagynyomású porlasztó fúvókák fejlesztése azonban az MQL-t számos hengergyűrűs és hengeres köszörülési művelethez életképessé tette.
A hengergyűrűs kikészítésnél az előny gyakran a hőstabilitás. A kompakt, kis térfogatú olajköd kevesebb hőt ad a munkadarabnak, mint az elöntött hűtőfolyadék, csökkentve az ovális és a méreteltérés kockázatát. A modern merev csiszológépek szabályozott előtolásokkal és szikrakibocsátó járatokkal kompenzálják az alacsonyabb hűtőteljesítményt.
 SK001-5 nagy merevségű intelligens CNC görgős gyűrűs csiszológép Ez a köszörűgép keményfém hengergyűrűkhöz készült rugalmas CNC rendszerrel és zárt hurkú vezérléssel. Merevsége és intelligens programozása stabil, majdnem száraz csiszolási ciklust tesz lehetővé, csökkentve a hőeltolódást és az ovalitást. Termék megtekintése →
Ebben az összefüggésben egy olyan gép, mint az SK0015 nagy merevségű CNC hengergyűrűs csiszoló, erős jelölt. Intelligens vezérlőrendszere megkönnyíti a csiszolási ciklus szinte száraz működésre való beállítását.
Ha úgy dönt, hogy teszteli az MQL-t, a folyadékkémia alapos átgondolást érdemel. A szintetikus észterek népszerű kiindulópontok, mivel a magas kenőképességet hőállósággal kombinálják. Az ásványi olajok olcsóbbak, de gyorsabban bomlanak le, a növényi alapú folyadékok pedig érzékenyek lehetnek az oxidációra.
A szállítási rendszer ugyanilyen fontos. Keresse az állítható permetezési arányokat, a robusztus szűrőket és az állandó légnyomást. Nedves környezetben a sűrített levegő vezetéken található szárítógép megakadályozza, hogy a víz szennyezze az olajat. Kezdje óvatosan egy jól ismert művelettel, majd mérje meg a szerszámkopás, a felületminőség és a folyadékhasználat változását.
Az MQL bevezetése nem igényli minden gép cseréjét a boltban. A gyakorlati megközelítés egy művelettel, egy eszközzel és egy hónapnyi adattal kezdődik.
A kezelői képzés is számít. A céltól két hüvelykkel távolabbi fúvóka tönkreteheti az eredményt, így az egyértelmű utasítások és az egyszerű helyzetellenőrzés valódi különbséget jelent. Fontos a forgácselszívás felülvizsgálata is, mivel az MQL nem mossa el a forgácsot hűtőfolyadék-árammal. A jó forgácstörők és a megfelelő szerszámgeometria elengedhetetlenek.
Acélipari szerszámgépek gyártójaként rutinszerűen segítünk ügyfeleinknek ezen a fajta átálláson. A nagy teherbírású szerszámgépek teljes választéka szállítunk hengeres esztergagépeket, köszörűgépeket és maróközpontokat, amelyek MQL-vel segített megmunkáláshoz konfigurálhatók. A nehéz megmunkálásban gyakorlati tapasztalattal rendelkező partnerrel való együttműködés segít elkerülni a gyakori hibákat.
A minimális mennyiségű kenés már nem egy réskísérlet. Nehéz megmunkálásnál valós csökkenést kínál a folyadékköltség, a hulladék, a karbantartási terhek és a környezeti kitettség tekintetében. A kulcs a megfelelő gép, a megfelelő folyadék és a megfelelő alkalmazási mód párosítása.
A Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd.-nél nagy teherbírású berendezéseket építünk valódi termelési kihívások köré. Ha az MQL-t görgős megmunkáláshoz, köszörüléshez vagy mintalemez maráshoz értékeli, szánjon időt arra, hogy tesztelje saját alkatrészein. A megfelelő beállítással az MQL egyértelmű nyereményt jelent az üzlethelyiség, a költségvetés és a szolgáltatók számára.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu tartomány.
Gyári jelenet
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Minden jog fenntartva.


