


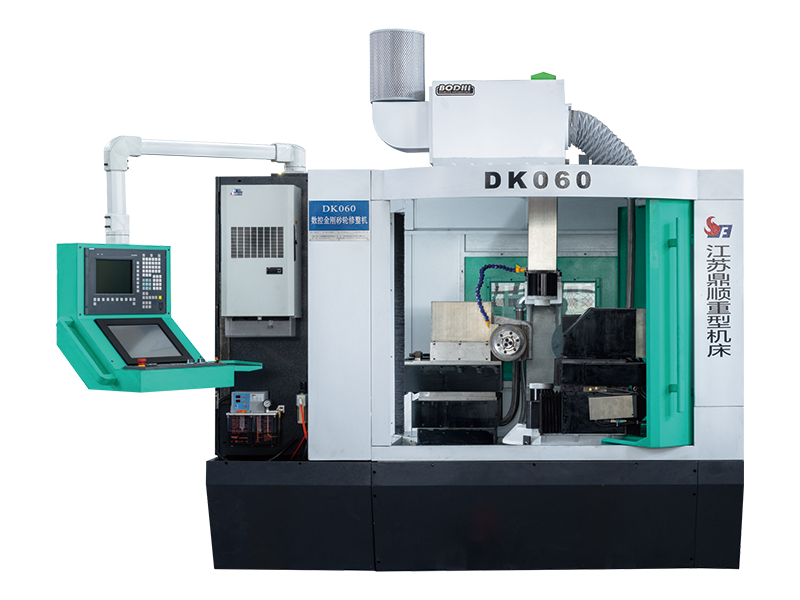
A gyémánt tárcsás köszörű egy szerszám vagy gép, amelyet a köszörűkorongok vágási teljesítményének és geometriai pontosságának helyreállítására használnak. Idővel a csiszolókorongok megterhelődnek a munkadarab anyagával, elveszítik éles vágóéleiket, és egyenetlen profilokat alakítanak ki. Az öltözködés eltávolítja a kerék kopott külső rétegét, feltárja a friss csiszolószemcséket és korrigálja a kerék alakját. A gyémánt kötőanyagként szolgál, mivel ez a legkeményebb ismert anyag, és hatékonyan képes átvágni a kerék csiszolószemcséit – legyen szó alumínium-oxidról, szilícium-karbidról vagy köbös bór-nitridről (CBN).
Az öltözködési folyamat két különböző célt szolgál: az öltözködést és az öltözködést. A Truing visszaállítja a tárcsa geometriai alakját – tökéletesen gömbölyűvé teszi, és biztosítja, hogy a homlokprofil megfelelő legyen a kívánt csiszolási művelethez. Az öltözködés megnyitja a kerék felületi szerkezetét, megteremtve a hatékony vágási művelethez szükséges porozitást és élességet. Mindkét funkciót gyakran egyidejűleg hajtják végre egy gyémánt csiszológéppel, a szerszám típusától és a használt gép konfigurációjától függően.
A gyémánt csiszolószerszámok és csiszolók többféle konfigurációban kaphatók, amelyek mindegyike megfelel az adott korongtípusoknak, gépbeállításoknak és gyártási követelményeknek. A köztük lévő különbségek megértése az első lépés a köszörülési művelethez megfelelő megoldás kiválasztása felé.
Az egypontos gyémánt komód a leghagyományosabb és legszélesebb körben használt típus. Egyetlen természetes vagy szintetikus gyémántból áll, amely az acélszár csúcsára van rögzítve. A kezelő szabályozott előtolási sebességgel és mélységgel mozgatja a komódot a forgó köszörűkorong felületén. Az egypontos komódok rendkívül hatékonyak a felületi, hengeres és középpont nélküli köszörüléshez használt, egyenes felületű kerekek megmunkálására és megmunkálására. Legfőbb előnyük az egyszerűség: olcsók, könnyen használhatók, a szár enyhe elforgatásával újraélezhetők, így friss gyémántfelület látható. Azonban viszonylag gyorsan kopnak keményebb korongok, például CBN vagy gyémánt csiszolókorongok felhordásakor.
A többpontos gyémánt komódok több apró gyémántrészecskét tartalmaznak, amelyek a csúcs területén vannak elosztva, nem pedig egyetlen nagy követ. Ez elosztja a kötési terhelést több érintkezési pont között, ami hosszabb szerszámélettartamot és egyenletesebb felületkezelést eredményez a megmunkált keréken. Különösen jól alkalmazhatók nagy termelésű környezetekben, ahol nagy a kötés gyakorisága, és az egyenletes kerékdomborzat kritikus fontosságú. A többpontos csiszolók némileg eltérő felületi textúrát adnak az egypontos szerszámokhoz képest – jellemzően finomabb, egyenletesebb vágási felületet –, ami előnyös lehet az alacsony felületi érdességet igénylő alkatrészek csiszolásakor.
A forgó gyémántcsiszolók, más néven gyémánt simítóhengerek vagy forgó csávázótárcsák, gyémántszemcsékkel impregnált forgó tárcsát vagy tekercset használnak a csiszolókorong kondicionálására. A csávázóhengert vagy egy külön motor hajtja, vagy magával a csiszolókoronggal érintkezve (ezt a konfigurációt crush dressingnek nevezik). A forgó komódok rendkívül hatékonyak, és kiváló ismételhetőség mellett képesek összetett profilokat reprodukálni a csiszolókorong felületén. Ezeket a CNC-csiszológépeket részesítik előnyben, ahol automatizált csiszolási ciklusok vannak programozva, és a profilpontosság a legfontosabb. A kompromisszum a költség: a forgó gyémánt komódok lényegesen drágábbak, mint a helyhez kötött típusok, bár sokkal alacsonyabb ruhaköltséget kínálnak hosszú gyártási sorozatok esetén.
A gyémánt csiszolótömböket és pálcákat elsősorban szuperabrazív korongok – különösen CBN és gyémánt csiszolókorongok – megmunkálására használják, ahol a hagyományos csiszolószerszámok nem hatékonyak. Ezek a szerszámok lágyabb csiszolóanyagból, például fehér alumínium-oxidból vagy szilícium-karbidból készült, finom gyémántrészecskékkel beágyazott tömbből állnak. A forgó szupercsiszoló koronghoz nyomva szelektíven eltávolítják a csiszolószemcsék közötti kötőanyagot, kinyitják a kerék szerkezetét és javítják a vágási hatékonyságot. Általában szerszám- és marócsiszoláshoz, precíziós felületi csiszoláshoz és minden olyan alkalmazáshoz használják, ahol a szuperabrazív korongok teljesítményét a kerék geometriájának jelentős megváltoztatása nélkül kell helyreállítani.
A penge típusú és formájú gyémánt komódok speciális szerszámok, amelyeket arra terveztek, hogy a köszörűkorongokat egy adott egyedi profilra alakítsák. Ahelyett, hogy lapos vagy egyszerű sugárfelületet készítenének, ezeket az eszközöket úgy alakítják ki, hogy megfeleljenek a kívánt kerékprofil inverzének, és a kerékfelületen áthaladva pontosan reprodukálják ezt a formát. Széles körben használják fogaskerekes köszörülésben, menetköszörülésben, valamint összetett keresztmetszeti profilú alkatrészek gyártásában. A gyémánt szegmensek vagy pengék a kívánt formának megfelelően vannak elrendezve, és a kopást gondosan figyelemmel kell kísérni, mert a komód profiljának bármilyen károsodása közvetlenül átkerül a munkadarabra.
| Írja be | Legjobb számára | Profil képesség | Relatív költség |
| Egypontos | Általános célú, egyenes kerekek | Egyszerű lapos/szögletes | Alacsony |
| Többpontos | Magas termelés, egyenletes kivitel | Lapos/közepes sugár | Alacsony–Medium |
| Rotary Roll | CNC köszörülés, összetett profilok | Összetett formák | Magas |
| Block/Stick | Szuperkoptató kerekek (CBN/gyémánt) | Csak nyitás | Alacsony–Medium |
| Forma/Penge | Menet-, fogaskerék- és profilcsiszolás | Egyedi profilok | Közepes – Magas |
Még a megfelelő öltözőtípus kiválasztása esetén is az öltözködés eredménye nagymértékben függ a folyamat végrehajtásának módjától. A beállításban vagy a technikában elkövetett apró hibák olyan korongot eredményezhetnek, amely rosszul vág, túlzott hőt termel, vagy rossz felületi minőséget hagy a munkadarabokon. Az alábbi gyakorlati tanácsok bemutatják azokat a legfontosabb paramétereket és szokásokat, amelyek elválasztják a közepes öltözködési eredményeket a kiválóaktól.
Az egypontos gyémánt komódokat enyhe szögben kell felszerelni – jellemzően 10-15 fokkal a függőlegestől eltérően, a kerék forgási irányába dőlve. Ez a szög biztosítja, hogy a gyémántcsúcs tisztán érintkezzen a kerékkel, és megakadályozza, hogy a komód a kerékfelületbe húzódjon, ami repedést és idő előtti kopást okozna. A gyémántot kissé a kerék középvonala alatt kell elhelyezni, nem pedig felette, hogy fenntartsa a stabil vágási folyamatot. A forgó komódoknak saját sebességarány-követelményeik vannak, amelyeket a gyártó határoz meg, és ezeknek az arányoknak a be nem tartása vagy túl nyitott vagy túl üvegezett kerékfelületet eredményez.
A komód eltolódási sebessége a kerékfelületen közvetlenül szabályozza az így létrejövő felület topográfiáját. A lassú előtolás finom, sima kerékfelületet eredményez, amely alkalmas a végső csiszolásra, míg a gyorsabb előtolás durvább, nyitottabb szerkezetet hoz létre, amely ideális az agresszív anyageltávolításhoz. Hasonlóképpen, a kötési lépésenkénti vágási mélységet alacsonyan kell tartani – jellemzően 0,01 mm és 0,03 mm között –, hogy elkerüljük a gyémánt túlterhelését és a túlzott hőtermelést. Szinte mindig jobb, ha többszörös könnyű hágót veszünk át, mint egy lépésben erősen felöltözni.
Az öltözködés jelentős hőt termel a gyémánt és a kerék érintkezési zónájában. Hűtőfolyadék nélkül ez a hő megrepedhet a gyémánt hegyén, károsíthatja a kerékkötést, és hőterhelést okozhat, ami idő előtti keréktöréshez vezet. Mindig nagy mennyiségű csiszoló hűtőfolyadékot – az eljárástól függően vízben oldódó folyadékot vagy olajalapú hűtőfolyadékot – alkalmazzon pontosan a kötözés érintkezési pontjára irányítva. Az oldalról alkalmazott árvíz hűtőfolyadék gyakran nem elegendő; a dedikált hűtőfolyadék-fúvóka úgy van elhelyezve, hogy a pontos érintkezési pontot eltalálja, sokkal jobb hővédelmet és forgácsöblítést biztosít.
A gyémánt komódok idővel elhasználódnak, a kopott komód pedig következetlen eredményeket produkál. Egypontos szerszámok esetén rendszeresen ellenőrizze a gyémántcsúcsot nagyítással, és forgassa el a szárat 30-45 fokkal, amikor egy lapos kopás látható. Ez friss élvonalat tár fel, és visszaállítja az öltözködési teljesítményt. Többpontos és forgó komód esetén kövesse nyomon az elvégzett ruhák számát, és hasonlítsa össze a kerékfelület minőségét az ismert jó eredményekkel. Amikor az öltözködés megkezdődik, és több lépésre van szükség az elfogadható élesség eléréséhez, ideje kicserélni vagy felújítani a szerszámot.
Sok kezelő csak akkor öltözik fel, ha nyilvánvaló problémákat észlel – égési nyomokat, rossz felületkezelést vagy méreteltérést. A precíziós köszörülésnél ez a reaktív megközelítés már túl késő. A csiszolt alkatrészek számán vagy az eltávolított anyag mennyiségén alapuló proaktív kezelési ütemterv kialakítása optimális állapotban tartja a kereket, és megakadályozza a fokozatos minőségromlást. A kritikus alkalmazásoknál, mint például a csapágypályák vagy a repülőgép-alkatrészek, minden tétel után vagy rögzített anyageltávolítási időközönként a kötés szokásos gyakorlat.
Annak megértése, hogy mit ne tegyünk, ugyanolyan értékes, mint a legjobb gyakorlatok ismerete. A következő hibákat gyakran észlelik a műhelyekben, és ez rossz megmunkálási eredményhez, lerövidül a szerszám élettartamához és a csiszolókorongok sérüléséhez vezet:
E buktatók elkerülésével és a fent leírt gyakorlati irányelvek alkalmazásával a kezelők jelentősen meghosszabbíthatják mind a csiszolókorongok, mind a gyémántcsiszoló élettartamát, miközben folyamatosan olyan munkadarabokat állíthatnak elő, amelyek megfelelnek a szigorú méret- és felületminőségi követelményeknek.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu tartomány.
Gyári jelenet
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Minden jog fenntartva.


