


Amikor egy hengerműnek újra meg kell forgácsolnia egy elhasználódott munkahengert, az elfogadható javítás és a drága selejt közötti különbség gyakran a szerszámgép hosszú vágáson keresztüli stabilitásán múlik. Ha a gép nem merev, rezgések jelzik a tekercs felületét. Ha a vezérlés nem tud következetesen tartani a programozott átmérőt, a tekercset át kell dolgozni vagy le kell selejtezni. Egy olyan üzem esetében, amely évente több száz nagy tekercset vagy edzett hengergyűrűt dolgoz fel, ez a kockázat nem elméleti.
A gyakorlati következtetés egyszerű: A fémekhez használt egyedi automatizálási berendezések nem egy általános robot, amely egy meglévő vonalra van csavarozva . Ez egy erre a célra épített gépkonfiguráció, általában egy nagy teherbírású CNC eszterga-, köszörű- vagy marórendszer, amelyet egy adott fémalkatrész geometriája, anyaga és gyártási mennyisége köré terveztek.
A fémmegmunkálásban az automatizálás általában a szerszámgép belsejében jelenik meg, nem pedig mellette. A vezérlőrendszer tartja a vágási útvonalat, a szerszámváltó csökkenti a kézi beállítást, a befogó vagy stabil támaszték pedig nehéz hengeres munkadarabokhoz készült. Az acélgyártók esetében a közös hatály a következőket tartalmazza:
A vezérlőelemek szerepének áttekintését ebben a környezetben lásd hogyan javítják a CNC-rendszerek a hengerművek pontosságát és hatékonyságát . A lényeges különbség az, hogy az egyedi fémmegmunkáló rendszert nem csak a CNC egység határozza meg; a vezérlés, a mechanikai szerkezet, a munkatartás és a szerszámok kombinációja határozza meg.
Az egyedi automatizálás esete a nehéz, nagy vagy nagy mennyiségben szállított munkadarabokkal erősödik. A kézi kezelő felállíthat egy tekercset, és elvégezheti az első vágást, de a felületkezelés többórás ciklus alatt sokkal megbízhatóbb CNC rendszerrel. Egy szabványos megmunkáló központ képes fémet vágni, de a munkaborítéka és az orsó orientációja általános alkatrészekhez készült, nem több tonnás tartalék tekercshez.
Egy másik tényező a rossz minőség költsége. Ha egy tekercs elveszíti meghatározott geometriáját egy rossz megmunkálási menet után, az üzem elveszíti mind az anyagot, mind a gépi időt. Az egyedi automatizálás csökkenti ezt a kockázatot azáltal, hogy a vágási feltételeket ellenőrzött, ismételhető ciklusok alatt tartja. Az üzemvezetők számára ez kevesebb hulladékot, kevesebb utómunkálatot és kiszámíthatóbb átvitelt jelent.
Az alábbi táblázat összehasonlítja a kézi, szabványos CNC és egyedi automatizált fémmegmunkáló berendezéseket. Azt tükrözi, hogy a beszerzési csapatnak mit kell megvitatnia.
| Képesség | Kézi működtetés | Szabványos CNC gép | Egyedi automatizálási berendezések |
|---|---|---|---|
| Beállítás nehéz tekercsekhez | Hosszú és kezelőfüggő | Mérsékelt; gyakran extra rögzítést igényel | Beépített nagy teherbírású munkatartó és faroktámasz |
| Ismételhetőség hosszú ciklusokon keresztül | A kezelő képességétől függ | Jó, de a gép merevsége korlátozza | Nagy átmérőjű alkatrészekhez és folyamatos vágáshoz tervezve |
| Szerszám- és folyamatintegráció | Kézi szerszámcsere | Korlátozott automatizálási lehetőségek | Automatikus szerszámcserélők és dedikált ciklusok |
| Értékesítés utáni támogatás | Általános gépjavítás | Általános szolgáltatás | A tekercs- és gyűrűfeldolgozásban jártas építő |
Ez az oka annak, hogy az acélgyárakban a legtöbb komoly beszerzési döntés nem csak az orsó fordulatszámának összehasonlítását jelenti. A megfelelő rendszer folyamatos beállítás nélkül kezeli az adott munkadarabcsaládot.
A fémek esetében az "egyedi automatizálás" tág fogalom számos nagyon különböző géptípust rejt. A vásárlóknak fel kell ismerniük a gépeket az általuk automatizálni kívánt műveletről.
A tekercsek a fémgyárak legnagyobb munkadarabjai közé tartoznak. Esztergálásuk automatizálásához elegendő nyomatékkal, merevséggel és vezérlési felbontással rendelkező esztergagépre van szükség ahhoz, hogy eltávolítsa az egyenetlen alapanyagokat, és még mindig szűk átmérőjű legyen. A CK8450 precíz és többfunkciós CNC görgős eszterga az egyéni automatizálás reprezentatív példája ebben az osztályban: nehéz öntöttvas és acélhengerekhez van méretezve, és rendelkezik az automatikus esztergaciklusokhoz szükséges tengelyvezérléssel. Az automatikus szerszámcsere és a programozható nagyoló és simító ciklusok csökkentik a henger által a vágások között eltöltött időt. A működési különbségek mélyebb összehasonlításához lásd hogyan viszonyulnak a CNC görgős esztergagépek a hagyományos esztergagépekhez .
 CK8450 CNC tekercsesztergák beszállítói, cég - Jiangsu Dingshun nehézgép T Jiangsu Dingshun a kínai egyedi CK8450 CNC tekercs eszterga beszállítója és vállalata, egyedi CK8450 CNC görgős eszterga eladó, ez a szerszámgép... Termék megtekintése →
A tekercsgyűrűket gyakran hőkezelik a befejezés előtt, és a köszörülés válik az utolsó minőségi kapuvá. Az egyedi görgős gyűrűs csiszoló egyesíti a merev munkatámaszt, a programozható csiszolókorongozást és a hűtőfolyadék kezelését az ismételhető felület érdekében. A SK0015 nagy merevségű intelligens CNC görgős gyűrűs csiszológép Ennek a megközelítésnek egyik példája, amelyet kifejezetten nagy keménységű hengergyűrűs anyagokhoz terveztek. A programozott öltözködési ciklusok konzisztensen tartják a kerék geometriáját, ami hosszú távon is segít megtartani a méreteket.
 SK001-5 nagy merevségű intelligens CNC görgős gyűrűs csiszológép beszállítók, Co. A Jiangsu Dingshun a kínai egyedi SK001-5 nagy merevségű intelligens CNC görgős gyűrűs csiszológép beszállítója és vállalata, az egyedi SK001-5... Termék megtekintése →
Egyes fémtermékek formázott profilokat igényelnek, nem pedig sima hengereket. A félhold alakú hornyokkal és texturált mintázatokkal rendelkező tartalék tekercsekhez olyan marógépre van szükség, amely képes egynél több tengelyen mozgatni a szerszámot, miközben megtámasztja a hosszú, nehéz munkadarabokat. A XK8460H nagy teherbírású CNC hengeres félhold horony marógép Egyedi automatizálás pontosan ehhez a folyamathoz: a nagy teherbírású szerkezetet kombinálja a vezérléssel, hogy pontosan hozza létre a horonygeometriát. A gép úgy van konfigurálva, hogy stabilan tartsa a munkadarabot, miközben a vágóút követi a kívánt profilt, csökkentve ezzel az indexelési hibák kockázatát.
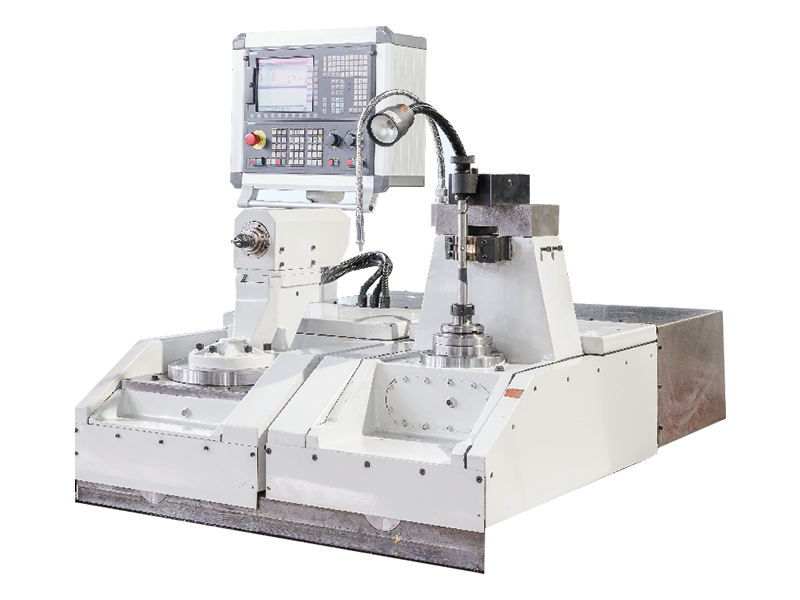 XK8460H nagy teherbírású CNC hengeres félhold hornyos marógép beszállítói, vállalat - Jiangsu Dingshun Kína egyedi XK8460H nagy teherbírású CNC hengeres félhold hornyos marógép beszállítója és vállalata, egyedi XK8460H nehéz... Termék megtekintése →
Ha a munkadarab és a működés tisztázott, a következő kérdés az, hogy ki tud többet szállítani, mint egy katalógusgép. Tegye fel ezeket a kérdéseket a korai szakaszban:
Megrendelés előtt kérdezze meg, hogy az építtető tudja-e érvényesíteni a ciklust üresjárattal vagy próbadarabbal. Egy jól megtervezett egyedi gépnek bemutatnia kell a várható vágási utat, a befogási logikát és a forgácseltávolítást. Ez a lépés gyakran olyan problémákat tár fel, amelyeket a specifikációs lap nem.
A szakosodott gépgyártó értéke a részletekben is megmutatkozik: az acélgyártókkal együttműködő építő olyan hűtőfolyadék-, forgácseltávolítási és hődeformációs kérdésekre számíthat, amelyeket egy általános berendezésszállító esetleg figyelmen kívül hagy. Ugyanez igaz a helyszíni üzembe helyezés és műszaki oktatás az üzemeltetők számára , ami gyakran meghatározza, hogy a berendezés milyen gyorsan éri el a stabil termelést.
A fémek egyedi automatizálási berendezéseit rendszerként kell megtervezni, nem egyetlen vásárlásként. A gép csak egy alkatrészből áll. A szerszámok, a CNC-programok, a lámpatest-tervezés, az alkatrészek és a szervizre adott válaszok mind beletartoznak a megtérülési számításba. A költségvetésnek tartalmaznia kell a gép alapját, az elektromos szerelést, a kezelői képzést, a pótalkatrészeket és a megelőző karbantartás ütemtervét.
Sok fémgyártó számára az igazi mérték nem a leggyorsabb orsó vagy a legnagyobb lengés, hanem az első menetben az előírásoknak megfelelő alkatrészek százalékos aránya. Azok a gépek, amelyekből kiszámítható ciklusidővel egyenletesen jó alkatrészt készítenek, jobb eredményeket produkál, mint egy nagyobb elméleti sebességgel és több állásidővel rendelkező gép.
Éppen ezért a végső következtetés óvatos: ne határozzon meg egyedi automatizálási berendezéseket fémekhez, amíg a munkadarab, a gyártási mennyiség és az értékesítés utáni támogatási terv nem világos. Ha ez a három pont rögzítve van, egy erre a célra épített CNC hengeres eszterga, görgős gyűrűs csiszoló vagy horonymaró gép lehet az egyik legköltséghatékonyabb lépés egy fémmegmunkáló üzemben.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu tartomány.
Gyári jelenet
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Minden jog fenntartva.


