


A CNC görgős megmunkáló gép nagy pontossággal automatizálja a fémlemezek és tekercsek hajlítását, alakítását és alakítását, de a pontosság önmagában nem garantálja a hatékony, hulladékszegény működést. A hengeres feldolgozás során keletkező hulladék anyaghulladékból, gépleállásból, energiahatékonyságból és emberi hibákból származhat, amelyek mindegyike növeli a költségeket és csökkenti a teljesítményt. Ez a cikk gyakorlati, megvalósítható stratégiákat vázol fel a hulladék minimalizálására a gyártási folyamat minden egyes szakaszában, ha CNC görgős megmunkáló gépet használnak.
Mielőtt a hulladékot csökkenteni lehetne, segít azonosítani, hol keletkezik jellemzően. A CNC-görgős feldolgozási műveletek során a hulladék általában néhány visszatérő kategóriába sorolható, amelyek mindegyike más megközelítést igényel a hatékony kezeléshez.
Az anyaghulladék gyakran a legnagyobb és legköltségesebb forrása a hengeres feldolgozás hatékonyságának hiányának. Mivel a CNC görgős gépek programozott utasítások alapján működnek, a programozás pontossága közvetlen hatással van arra, hogy mennyi nyersanyagot használnak fel, illetve mennyit vesznek el.
Az egymásba ágyazó szoftverek használata annak megtervezésére, hogy a feldolgozás előtt hogyan helyezkedjenek el az alkatrészek egy lapon vagy tekercsen, jelentősen csökkenti a levágott hulladékot. Az elrendezés digitális szimulálásával a gyártás megkezdése előtt a kezelők azonosíthatják a leginkább anyagtakarékos elrendezést, nem pedig a kézi becslésre hagyatkoznak, ami gyakran szükségtelen hézagokat hagy az alkatrészek között.
Még a jól megtervezett programok is hulladékot termelnek, ha maga a gép nincs megfelelően kalibrálva. A görgők beállítását, nyomásbeállításait és előtolási sebességét rendszeresen ellenőrizni kell, mivel még a kis eltérések is az anyag meggörbülését vagy hibás levágását okozhatják, ami olyan kiselejtezett alkatrészeket eredményezhet, amelyeket nem lehet újra felhasználni.
A gépleállások és a hosszadalmas beállítási eljárások miatt elvesztett idő közvetlenül elpazarolt termelési kapacitást eredményez. E késések csökkentése eljárási változtatásokat és megelőző karbantartási gyakorlatokat is igényel.
A szabványos beállítási ellenőrzőlisták létrehozása a gyakori feladattípusokhoz csökkenti azt az időt, amelyet a kezelők a futtatások közötti beállítások módosításával töltenek. Az ismétlődő részek bevált programparamétereinek tárolása azt is kiküszöböli, hogy a nulláról kell újraprogramozni minden alkalommal, amikor egy ismerős feladat visszatér az ütemezéshez.
A nem tervezett meghibásodások a hulladék egyik legzavaróbb formája, mivel teljesen leállítják a termelést, és gyakran hiányos vagy sérült alkatrészeket hagynak a gépben. A megelőző karbantartási ütemterv, amely foglalkozik a kenéssel, a görgők kopásával és a vezérlőrendszer-ellenőrzéssel, még a problémák fellépése előtt segít elkerülni ezeket a költséges megszakításokat.
| Karbantartási feladat | Ajánlott gyakoriság | Hulladék megakadályozva |
| Görgőbeállítás ellenőrzése | Hetente | Anyag törmelék hibás formálás miatt |
| Mozgó alkatrészek kenése | Hetente | Nem tervezett leállás |
| Vezérlőrendszer kalibrálása | Havonta | Programozási pontatlanságok |
| Szerszámkopás ellenőrzése | Havonta | A szerszám idő előtti meghibásodása |
Az energiapazarlást gyakran figyelmen kívül hagyják, mert nem keletkezik látható selejt, de mégis szükségtelen költségekkel jár a termelésben. A CNC görgős megmunkáló gépek még üresjáratban is fogyasztanak energiát, és a nem hatékony működési beállítások növelhetik az energiafelhasználást a kimeneti minőség javítása nélkül.
A hasonló munkák csoportosítása csökkenti a gép bekapcsolásának, lehűlésének vagy a jelentősen eltérő beállítások közötti váltásnak a számát. A hasonló anyagvastagságok vagy alkatrészgeometriák sorozatos feldolgozása minimálisra csökkenti az ismételt beállításra fordított energiát.
Ha a gépet szükségtelenül nagy sebességgel vagy nyomással üzemeltetjük egy adott anyaghoz képest, az nem javítja a teljesítményt, és gyakran növeli az energiafogyasztást, miközben felgyorsítja a szerszámkopást. Ha a beállításokat pontosan az anyagspecifikációkhoz illeszti, ahelyett, hogy a maximális kapacitást alapértelmezetten állítaná be, energiát takarít meg a minőség feláldozása nélkül.
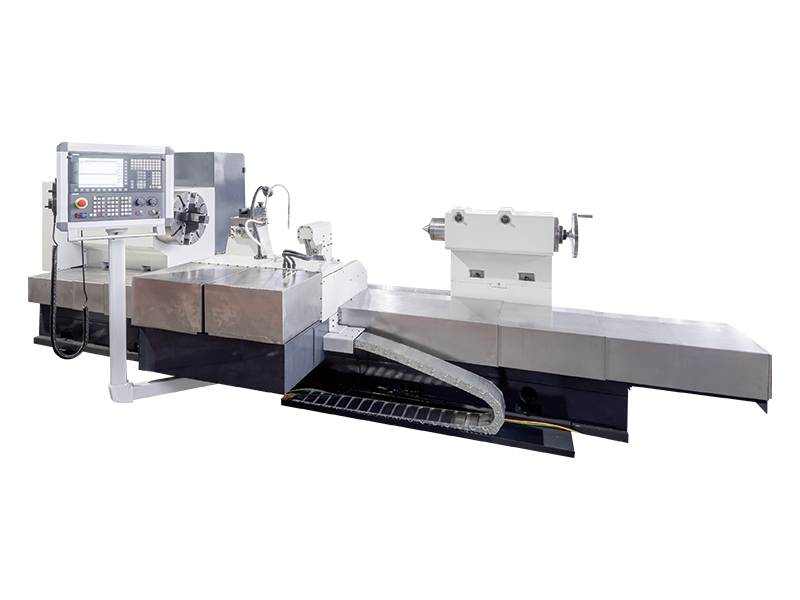
A hengerek és a szerszámok jelentős befektetést jelentenek, a hibás működési paraméterek okozta idő előtti kopás pedig egyfajta hulladék, amely idővel összeáll. A megfelelő görgőnyomás, sebesség és előtolás kiválasztása minden anyagtípushoz meghosszabbítja a szerszámok élettartamát és csökkenti a költséges cserék gyakoriságát. A kezelőknek kerülniük kell a szerszám névleges vastagság- vagy keménységi tartományán kívüli anyagok feldolgozását is, mivel ez a szokásos elvárásokat meghaladó mértékben felgyorsítja a kopást.
A kézi javítások és utómunkálatok olyan munkaórákat emésztenek fel, amelyeket egyébként produktív feladatokra lehetne fordítani. Két egymást kiegészítő stratégia segít csökkenteni a hulladék e formáját: adott esetben az automatizálás növelése és annak biztosítása, hogy a kezelők megfelelő képzésben részesüljenek a problémák korai felismerésére.
A hulladék csökkentése a CNC hengeres feldolgozás során nem egyszeri javítás, hanem folyamatos mérési és finomítási folyamat. Az olyan kulcsfontosságú mutatók követése, mint a selejtezési arány, a gép üzemideje és az egységenkénti energiafogyasztás, egyértelmű kiindulópontot ad, amelyhez képest a javulás mérhető. Az adatok rendszeres felülvizsgálata az üzemeltetőkkel és a karbantartó személyzettel segít azonosítani a hulladékcsökkentés olyan új lehetőségeit, amelyek egyetlen ellenőrzés vagy audit során esetleg nem is látszanak.
Az anyagfelhasználás, a gépek üzemidejének, az energiafogyasztásnak, a szerszámok élettartamának és a munkahatékonyságnak együttes kezelésével a gyártók jelentősen csökkenthetik a hulladék mennyiségét a görgős feldolgozás teljes munkafolyamata során. Ezek a fejlesztések nemcsak csökkentik a termelési költségeket, hanem hozzájárulnak a termék egyenletesebb minőségéhez és a fenntarthatóbb gyártási művelethez is.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu tartomány.
Gyári jelenet
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Minden jog fenntartva.


