


A hagyományos hengeres eszterga megmunkálás során a kezelők nagymértékben támaszkodnak a kézi mérésre, a kézikerék beállítására és analóg tárcsa leolvasására a vágási mélység, az előtolás és a munkadarab méreteinek szabályozásához. Ezen lépések mindegyike potenciális emberi hibaforrást jelent. Ha egy beosztású tárcsát fél beosztási jellel félreolvas – a különbség akár 0,02 mm –, a teljes hengeres munkadarab tűréshatáron kívülre kerülhet, ami költséges utómunkát vagy teljes selejtezést eredményezhet. A hosszú gyártási műszakok során felgyülemlett fáradtság tovább rontja a kezelő pontosságát, mivel az analóg visszacsatolás következetes olvasásához és reagálásához szükséges koncentráció idővel csökken. Az olyan iparágakban, mint a papírgyártás, az acélfeldolgozás, a nyomda és a textilgyártás, ahol a tekercsfelület geometriája közvetlenül meghatározza a végtermék minőségét, ezek az ember által előidézett méretbeli inkonzisztenciák terepi hibákhoz, vásárlói panaszokhoz és jelentős anyagi veszteségekhez vezetnek.
A rugalmas, nagy teljesítményű digitális kijelzős görgős eszterga kifejezetten ezeknek a sebezhetőségeknek a kezelésére tervezték. Az analóg tárcsák és a kézi becslések valós idejű digitális kiolvasásra, programozható paramétertárolásra és automatizált visszacsatolásvezérlésre való felváltásával ez a géposztály alapvetően megváltoztatja a kezelő szerepét az aktív mérési végrehajtóról a folyamatfelügyelőre – drámai módon csökkentve az emberi hibák gyakoriságát és nagyságát anélkül, hogy egy teljesen automatizált CNC megmunkálóközpont tőkebefektetésére lenne szükség.
A digitális kijelzős görgős eszterga egyesíti a nagy teherbírású hengeresztergagép szerkezeti robusztusságát egy integrált digitális kiolvasó (DRO) rendszerrel, valamint a magasabb specifikációjú modelleknél egy programozható vezérlő interfésszel, amely szabályozza a tengely mozgását, az orsó sebességét és az előtolási sebességeket. A „rugalmas” kifejezés a gép azon képességére utal, hogy a tekercsátmérők, -hosszúságok és anyagok széles skáláját képes befogadni – a 100 mm átmérőjű kis nyomóhengerektől a nagy, 1500 mm-t meghaladó papírgyári tekercsekig – ugyanazon a gépplatformon belül, gyakran az állítható faroktartó pozicionálással, a cserélhető szerszámrendszerekkel és a változó fordulatszám-tartományokkal.
A „nagy teljesítmény” az orsó merevségének, a vágási teljesítménynek, a termikus stabilitásnak és a digitális mérési pontosságnak a kombinációját írja le, amelyek együttesen lehetővé teszik, hogy a gép szűk mérettűréseket tartson fenn hosszú, folyamatos vágási menetekben. A görgős esztergaműveletek gyakran több méter hosszú anyageltávolítást foglalnak magukban edzett acél, öntöttvas, gumibevonatú vagy kompozit hengerfelületek mentén – olyan körülmények, amelyek mind a gép szerkezeti integritását, mind a vezérlőrendszer visszacsatoló hurok konzisztenciáját tesztelik. A nagy teljesítményű gépek megerősített ágyszerkezettel, nagy felbontású lineáris kódolókkal és hőmérséklet-kompenzált mérőrendszerekkel elégítik ki ezeket az igényeket.
A digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
Az analóg esztergaműveletek egyik legalattomosabb hibaforrása a parallaxis – a tárcsamutató helyzetének látszólagos eltolódása, amikor a kezelő látószöge nem teljesen merőleges a számlapra. A precíziós megmunkálási környezetekkel kapcsolatos tanulmányok 0,03 mm-es parallaxis hibákat dokumentáltak a standard kézikerék-tárcsákon, tipikus álló helyzetből nézve. A digitális kijelző teljesen kiküszöböli a parallaxist azáltal, hogy abszolút számértéket jelenít meg, amely a kezelő látószögétől, fejmagasságától vagy a paneltől való távolságától függetlenül ugyanúgy olvasható. Ez az egyetlen változtatás eltávolít egy hibaforrást, amely a termelési műszak során végzett minden egyes tengelybeállítást érint.
A rugalmas görgős esztergagépeken működő modern DRO rendszerek abszolút és növekményes pozicionálási módokat is kínálnak, amelyek egy gombnyomással kapcsolhatók. Abszolút módban az összes megjelenített koordináta egy rögzített nullpontra – jellemzően a görgőfelületre vagy egy referenciavállra – hivatkozik, amelyet a művelet elején állapítottak meg. Növekményes módban a kijelző nullára áll minden, a kezelő által meghatározott pozícióban, és csak az ettől a referenciaponttól eltöltött távolságot mutatja. Az ezen üzemmódok közötti váltás lehetősége matematikai számítás nélkül megakadályozza a felhalmozódott aritmetikai hibákat, amelyek akkor fordulnak elő, amikor a kezelők manuálisan követik nyomon több egymást követő növekményes mozgást analóg gépeken, ahol egyetlen összeadási hiba átterjed az összes következő pozicionálási lépésen.
A valós idejű pozíciókijelzésen túl a nagy specifikációjú, rugalmas digitális kijelzőhenger-esztergagépek olyan paraméter-memóriarendszereket tartalmaznak, amelyek lehetővé teszik a komplett megmunkálási programok tárolását, előhívását és végrehajtását bármely kezelő számára, egyéni képzettségi szint vagy tapasztalat nélkül.
Ez a képesség megoldja a hengeres megmunkálás egyik legmaradandóbb minőségi konzisztenciájú problémáját: a kezelők közötti eltéréseket. Amikor egy tapasztalt kezelő az évek során kialakult érzések, szokások és személyes hüvelykujjszabályok alapján állít be egy görgős köszörülési menetet, akkor ennek a beállításnak egy kevésbé tapasztalt kollégával való megismétlése jelentős változékonyságot eredményez. A digitális paramétertárolással az első kezelő bevált paraméterei egy validált programmá válnak, amelyet bármely későbbi kezelő azonos beállításokkal előhívhat és végrehajthat, függetlenül az egyéni tapasztalati szinttől. Az eredmény az, hogy az alkatrész minősége a program függvényévé válik, nem pedig a személyé – ez alapvető váltás a minőségbiztosítási filozófiában.
Sok digitális kijelzős görgős eszterga egy célértéket hangos vagy vizuális figyelmeztető funkcióval valósít meg. A kezelő megadja a végső céldimenziót egy adott vágáshoz, és a DRO rendszer figyeli az éles pozíció kiolvasását ehhez a célhoz képest. Amikor a szerszám egy programozott közelségbe – például a végső átmérőtől 0,05 mm-re – közeledik, a rendszer figyelmeztető jelzést aktivál, figyelmeztetve a kezelőt, hogy lassítsa az előtolást és készüljön fel a megállásra. Ezzel elkerülhető az a gyakori hiba, hogy a figyelmetlen vagy fáradt kézi adagolás során túllépik a célátmérőt, ami hengeres esztergagépen nem javítható visszaszerelés és nagyobb átmérőről történő újravágás nélkül.
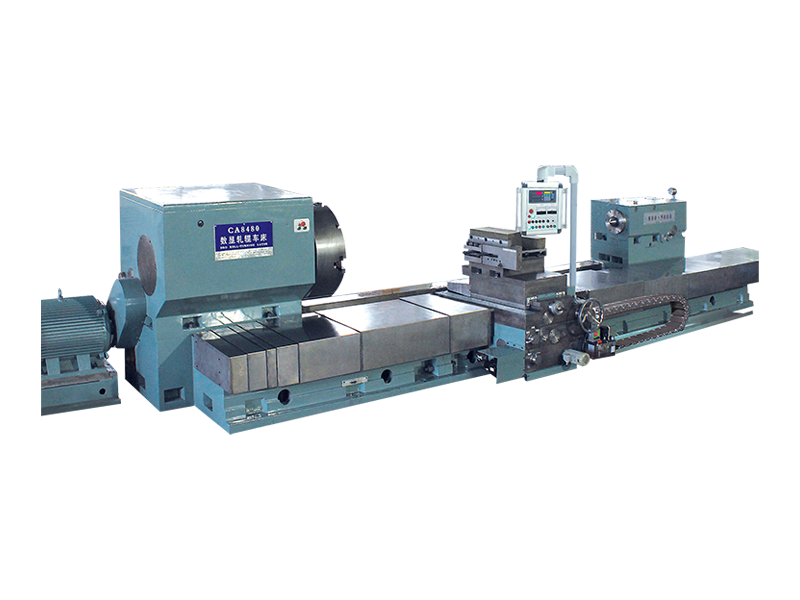
A digitális kijelzős görgős esztergagépek többféle konfigurációban is elérhetők, fokozatosan magasabb szintű automatizálással és hibacsökkentési képességgel. Az alábbi táblázat összehasonlítja a szabványos, továbbfejlesztett és nagy teljesítményű konfigurációk főbb jellemzőit, hogy segítsen a vásárlóknak azonosítani a gyártási követelményeiknek megfelelő specifikációs szintet.
| Funkció | Standard DRO | Továbbfejlesztett DRO | Nagy teljesítményű |
| Kijelző felbontása | 0,001 mm | 0,001 mm | 0,0001 mm |
| Paramétertárolás | Egyik sem | Akár 50 program | Korlátlan (USB/hálózat) |
| Célfigyelmeztető funkció | Nem | Hangos riasztás | Hangos automatikus adagolás leállítás |
| Kódoló típusa | Mágneses szalag | Optikai üveg mérleg | Optikai hőkompenzáció |
| Orsó fordulatszám szabályozása | Manuális váltó | Változófrekvenciás hajtás | Szervo vezérlésű CSS-sel |
| Adatkimenet | Egyik sem | USB exportálás | Valós idejű hálózati/MES kapcsolat |
A szervovezérelt orsóhajtásokkal felszerelt, nagy teljesítményű digitális kijelzős görgős esztergagépek megvalósíthatják az állandó felületi fordulatszámot (CSS) – egy olyan funkciót, amely automatikusan beállítja az orsó fordulatszámát, amikor a vágószerszám sugárirányban befelé vagy kifelé mozog a ráfordítási műveletek során, hogy egyenletes vágási sebességet tartson fenn a szerszám csúcsán, függetlenül a munkadarab pillanatnyi átmérőjétől. Egy hengeres esztergagépen, ahol a kezelő manuálisan választ ki egy rögzített orsó-fordulatszámot, a tényleges forgácsolási sebesség a szerszámcsúcsnál az átmérő változásával változik, ami inkonzisztens forgácsképződést, felületminőség-változást és kiszámíthatatlan szerszámkopást okoz. Ezek a változatok megkövetelik a kezelőtől, hogy folyamatos kompenzáló ítéleteket hozzon – ez egy kognitívan megterhelő feladat, amely további emberi hibákhoz vezet, különösen hosszú, több átmérőjű tekercsprofilok esetén.
A CSS-vezérlés teljesen eltávolítja ezt a kognitív terhet azáltal, hogy automatizálja az orsósebesség-választ. A kezelő egyszerűen megadja a megcélzott felületi sebességet méter/percben a vágott munkadarab anyagához, és a vezérlőrendszer minden fordulatszám-beállítást átláthatóan kezel. Az eredmény a teljes hengerprofil egyenletes felületkezelése, kiszámítható és megismételhető szerszámélettartam, valamint a felületi sebességgel kapcsolatos kezelői beállítási hibák teljes kiküszöbölése.
A műszaki előírásokon túlmenően a rugalmas, nagy teljesítményű digitális kijelzőhenger-eszterga működtetésének gyakorlati napi munkafolyamata úgy van kialakítva, hogy minimalizálja a kezelőre nehezedő kognitív terhelést az ismétlődő gyártási ciklusok során. A hibacsökkentés nem csak a jobb mérőhardverrel érhető el, hanem az intelligens interfész-tervezés révén, amely végigvezeti a kezelőket a folyamat minden lépésén.
Azok a gyártók, akik áttértek a hagyományos analóg hengeres esztergagépekről a rugalmas, nagy teljesítményű digitális kijelzőgépekre, következetesen mérhető csökkenésről számolnak be a méretek visszautasítási arányában. A tipikus dokumentált fejlesztések közé tartozik az átmérőn kívüli visszautasítások 60-80 százalékos csökkenése az átalakítás előtti alapvonalakhoz képest, a felületkezelési eltérések 40-60 százalékos csökkenése a CSS-szabályozásnak és a konzisztens előtolási sebesség-kezelésnek tulajdoníthatóan, valamint a beállítással kapcsolatos első darabos hibák több mint 70 százalékos csökkenése irányított programozott szekvencia-visszahívások révén.
Ase improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Road, Nantong City, Jiangsu tartomány.
Gyári jelenet
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd. Minden jog fenntartva.


